Cliente:
Cantidad:
Tamaño:
Aplicación:
Tal como se publicó en World Fertilizer
Las explosiones de polvo representan un riesgo significativo en las industrias de procesamiento de materiales a granel secos; sin embargo, a menudo se subestiman. Dadas las consecuencias catastróficas que pueden incluir la destrucción de bienes, lesiones e incluso la pérdida de vidas, controlar de manera efectiva las emisiones de polvo es una necesidad, no una opción.
La clave de este desafío radica en contar con equipos adecuados para el flujo de materiales, específicamente equipos a prueba de polvo. Estos equipos son esenciales para garantizar la seguridad operativa, minimizar el impacto ambiental y cumplir con las normativas internacionales. Este artículo analiza el papel de los equipos a prueba de polvo, los riesgos que plantea la acumulación de polvo y cómo los diseños optimizados de los equipos ayudan a mitigar las explosiones de polvo.
Comprender el peligro de las explosiones de polvo
Antes de abordar las soluciones viables, es fundamental comprender primero las causas fundamentales del problema. Las explosiones de polvo se clasifican en primarias o secundarias, y cada tipo presenta riesgos y consecuencias específicos que las industrias deben abordar.
- Las explosiones primarias de polvo ocurren dentro de espacios confinados, como equipos, silos o maquinaria de procesamiento. Estas explosiones se producen cuando el polvo combustible se enciende dentro de dichos recintos. Aunque son peligrosas, las explosiones primarias suelen controlarse mediante medidas de ingeniería, como los sistemas de alivio de presión que descargan la explosión de manera segura al entorno externo, minimizando así los daños al equipo y las lesiones al personal. Sin embargo, incluso con estas medidas, sigue existiendo la posibilidad de que la situación se agrave si el polvo no se controla adecuadamente.
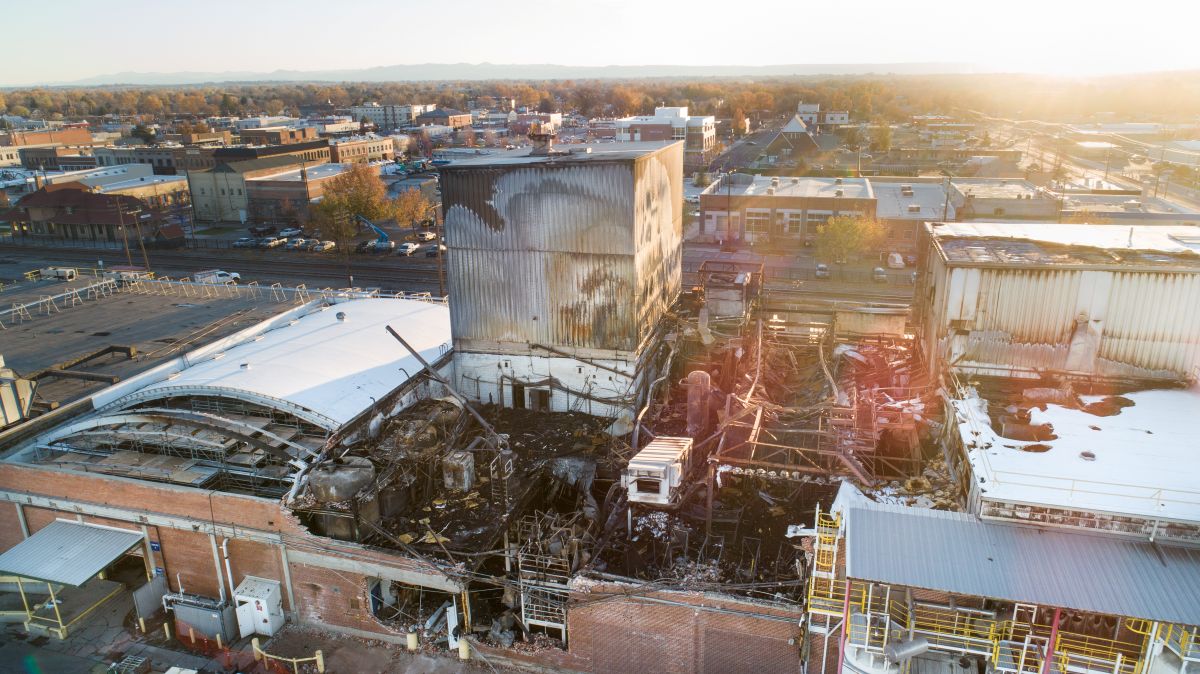
- Las explosiones secundarias de polvo son mucho más peligrosas y catastróficas. Estas ocurren cuando el polvo depositado o acumulado dentro de una instalación se remueve y queda suspendido en el aire a causa de una explosión primaria. La nube de polvo en suspensión puede entonces inflamarse, lo que provoca una reacción en cadena de explosiones que se propagan rápidamente por todo el lugar de trabajo. Esta devastación generalizada puede destruir instalaciones enteras y causar lesiones graves o la muerte.
El polvo combustible sigue siendo una grave amenaza en los entornos industriales, como lo demuestran tanto los desastres históricos como los recientes. La explosión de 2008 en la refinería Imperial Sugar en Port Wentworth, Georgia, es un ejemplo aleccionador. Provocada por una acumulación de polvo de azúcar, la explosión causó 14 muertos y 36 heridos. Los investigadores atribuyeron la tragedia a una mala limpieza y a un control ineficaz del polvo, y declararon que el incidente era totalmente evitable.
De igual manera, el desastre de la mina Upper Big Branch ocurrido en 2010 en Virginia Occidental fue provocado por una explosión de polvo de carbón, que se cobró la vida de 29 mineros. Las investigaciones posteriores revelaron que la ventilación inadecuada y las flagrantes violaciones de seguridad fueron los principales factores detrás de la catástrofe.
En 2016, se produjo una explosión de polvo en una planta de mezcla de fertilizantes en China, causada por la ignición de partículas finas de polvo durante el proceso de mezcla. La explosión provocó heridos y daños graves en la planta. Este incidente pone de relieve los riesgos asociados con la manipulación de materiales fertilizantes finos y secos.
Más recientemente, el 4 de octubre de 2024, una explosión en la empresa Hanford Grain Company, en Hanford, California, dejó heridos a dos trabajadores. Las conclusiones preliminares indican que el polvo de grano, altamente inflamable, desempeñó un papel importante en el incidente.
Estos sucesos ponen de relieve los peligros constantes que representa el polvo combustible y resaltan la necesidad urgente de contar con protocolos de seguridad estrictos, un mantenimiento adecuado de las instalaciones y equipos en buen estado. Al dar prioridad a las medidas de seguridad proactivas, las operaciones industriales pueden prevenir este tipo de tragedias evitables y proteger a su personal de cualquier daño.
La industria de los fertilizantes es particularmente vulnerable a las explosiones de polvo debido a las partículas finas que se generan durante la producción y la manipulación. Al igual que la agricultura, la producción de alimentos (harina, almidón, azúcar y especias), los productos químicos, los plásticos, los metales, los productos farmacéuticos y los textiles, el sector de los fertilizantes enfrenta riesgos significativos cuando el polvo se acumula con el tiempo. Estas condiciones pueden dar lugar a incidentes catastróficos si no se gestionan de manera eficaz.
Para las empresas de estos sectores, adoptar un enfoque proactivo para controlar las emisiones de polvo no es solo un requisito normativo, sino una necesidad para garantizar la seguridad en el lugar de trabajo. El uso de equipos a prueba de polvo, la implementación de prácticas adecuadas de limpieza y orden, la instalación de sistemas eficaces de recolección de polvo y la realización de evaluaciones de riesgo periódicas son medidas fundamentales para mitigar el riesgo de explosiones tanto primarias como secundarias. Al abordar estos peligros de manera temprana y exhaustiva, las empresas pueden crear entornos de trabajo más seguros, proteger a sus empleados y evitar las consecuencias devastadoras de una explosión de polvo.
El papel de los equipos a prueba de polvo en la mitigación del polvo
¿Por qué es tan importante contar con equipos a prueba de polvo?
Los equipos a prueba de polvo son esenciales en los sistemas de materiales a granel secos para regular el flujo de material, prevenir el polvo fugitivo y garantizar operaciones fluidas y eficientes. Ya sea que se trate de fertilizantes, granos, azúcar, cemento o polvos metálicos, los procesos industriales dependen de equipos como válvulas, cintas transportadoras, etc., para transferir y procesar materiales a granel de manera segura. Sin embargo, las fallas en los equipos —especialmente en las juntas o en la integridad estructural— pueden generar riesgos significativos para la seguridad y las operaciones, permitiendo que el polvo peligroso se escape al medio ambiente.
El polvo en suspensión representa un grave peligro cuando está expuesto a fuentes de ignición como la electricidad estática, las chispas de los equipos o las altas temperaturas. Las explosiones de polvo son un riesgo bien conocido en las industrias que manejan partículas finas, e incluso pequeñas fugas en sellos defectuosos o equipos en mal estado pueden contribuir a crear condiciones de trabajo inseguras.
La raíz del problema suele estar en los diseños y materiales tradicionales de los equipos. Muchos componentes estándar, como las válvulas y los sellos, se desarrollaron para líquidos o gases y no están optimizados para partículas secas abrasivas. La fricción, el impacto y el desgaste causados por los materiales sólidos provocan que estos componentes se deterioren prematuramente, lo que da lugar a fugas e ineficiencias operativas. Los equipos modernos a prueba de polvo resuelven estos desafíos mediante ingeniería y materiales avanzados.
Características de los equipos modernos a prueba de polvo
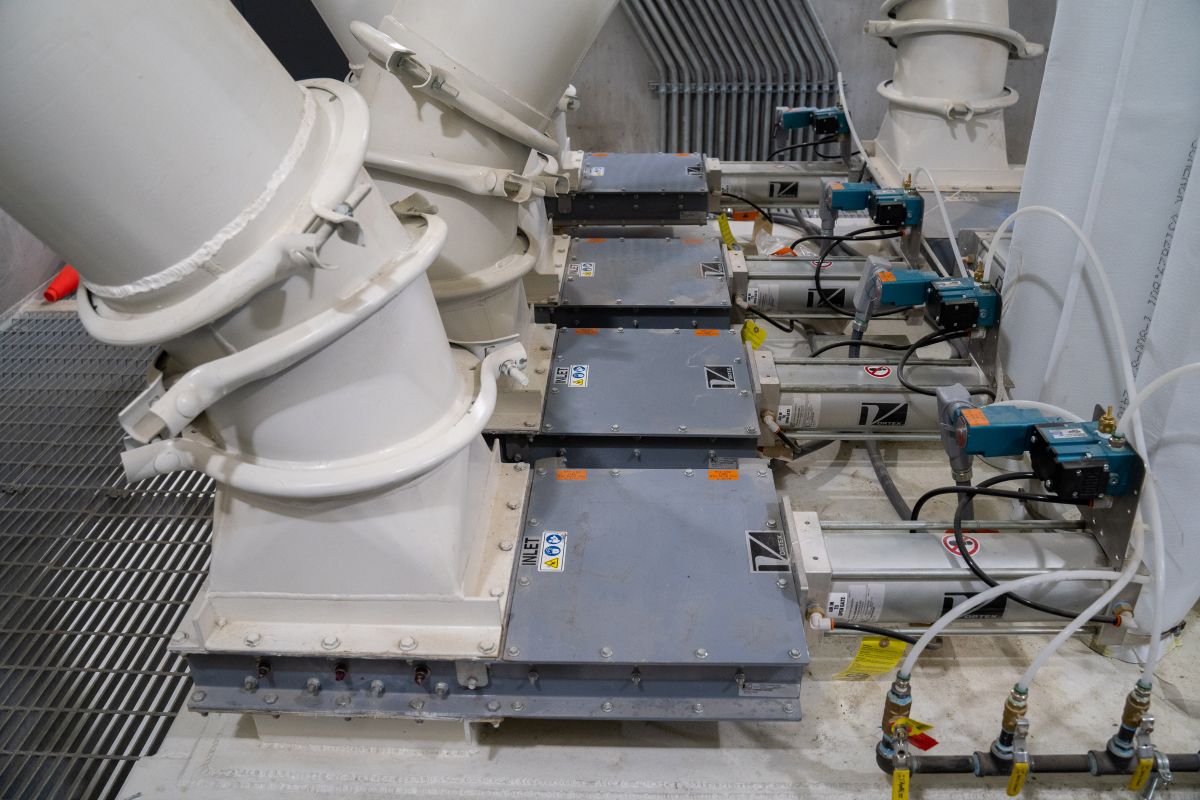
Los equipos a prueba de polvo están diseñados específicamente para hacer frente a los retos únicos que plantean los materiales a granel secos. Gracias a sus materiales duraderos y a su diseño de precisión, estos sistemas garantizan tanto la seguridad como la eficiencia en las operaciones industriales. Las características clave de los equipos modernos a prueba de polvo incluyen:
- Tecnología de sellado duradero: Los equipos de alto rendimiento incorporan sellos fabricados con materiales compuestos resistentes a la abrasión, capaces de soportar la fricción constante y el impacto de partículas abrasivas. Estos sellos de alta resistencia reducen significativamente el riesgo de fugas y minimizan las necesidades de mantenimiento.
- Integridad estructural reforzada: Los equipos a prueba de polvo, como las válvulas y los transportadores reforzados, están diseñados para soportar entornos industriales exigentes. Las carcasas y los componentes robustos mantienen un desempeño constante incluso con materiales abrasivos o corrosivos, como fertilizantes, cemento, sílice o polvos metálicos.
- Fabricación de precisión: Los mejores equipos se diseñan con tolerancias extremadamente ajustadas para evitar que el polvo se escape a través de huecos o desalineaciones. Esta precisión mejora la durabilidad y la confiabilidad generales, lo que reduce el tiempo de inactividad causado por fugas o fallas mecánicas.
- Prevención de la ignición: Los equipos a prueba de polvo suelen incluir válvulas y componentes con certificación ATEX diseñados para evitar la generación de chispas durante su funcionamiento. Se utilizan materiales y mecanismos que no producen chispas para eliminar los riesgos de ignición, lo que garantiza la máxima seguridad en entornos donde las explosiones de polvo son una preocupación importante.
- Sistemas integrados de captación de polvo: Muchos sistemas modernos incorporan tecnologías de captación de polvo para atrapar las partículas que se escapan. Esto garantiza una mejor calidad del aire, espacios de trabajo más seguros y el cumplimiento de las normas de seguridad.
- Mayor eficiencia: Al mantener sellos herméticos y contener los materiales de manera eficaz, los equipos a prueba de polvo reducen la necesidad de limpieza, mantenimiento y tiempo de inactividad del sistema. Esto se traduce en un ahorro de costos a largo plazo y agiliza las operaciones.
- Cumplimiento de las normas de la industria: Se pueden diseñar equipos avanzados que cumplan con regulaciones estrictas, incluidas las normas de calidad del aire de la OSHA y las normas ATEX para la prevención de explosiones de polvo. Las empresas pueden garantizar el cumplimiento de la ley al tiempo que protegen a los trabajadores y las instalaciones.
Los equipos a prueba de polvo representan un avance significativo para las industrias que manejan materiales a granel secos. Al resolver las limitaciones de los diseños tradicionales y mitigar los riesgos asociados con las fugas de polvo, estos sistemas mejoran la seguridad operativa, la eficiencia y la confiabilidad. Para cualquier industria que trabaje con partículas finas, invertir en componentes modernos a prueba de polvo es un paso fundamental para garantizar la productividad, la seguridad y el cumplimiento normativo.
Normas y certificaciones internacionales de seguridad
Las normas de seguridad son esenciales para regular los entornos propensos a la presencia de polvo explosivo, garantizando así la seguridad de los trabajadores y las instalaciones en todo el mundo. Los distintos países y regiones aplican normas específicas para hacer frente a estos riesgos. Existen tres sistemas destacados que rigen estas industrias:
1. Normas de la NFPA (Estados Unidos)
La Asociación Nacional de Protección contra Incendios (NFPA) establece directrices para prevenir incendios y explosiones de polvo en los lugares de trabajo donde hay polvo combustible. Normas clave, como la NFPA 654 y la NFPA 484, describen las prácticas de seguridad para las industrias que manejan materiales potencialmente peligrosos.
Según la NFPA, las partículas de polvo menores de 420 micrones se consideran peligrosas, ya que pueden inflamarse cuando se dispersan en el aire en las condiciones adecuadas. Entre las prácticas de seguridad fundamentales se incluye la realización de análisis periódicos de riesgos por polvo (DHA) para identificar y evaluar los riesgos potenciales. Las instalaciones deben abordar estos riesgos mediante un mejor diseño de los equipos, un mantenimiento adecuado, sistemas de ventilación y controles operativos que minimicen las fuentes de ignición.
2. Normas NEC (Estados Unidos)
El Código Eléctrico Nacional (NEC), a cargo de la NFPA, establece pautas para las instalaciones eléctricas en entornos peligrosos, incluidas las áreas con polvo explosivo. Los artículos 500 a 506 del NEC definen las ubicaciones peligrosas y las clasifican en clases, divisiones y grupos según el tipo de material y la probabilidad de que exista el peligro.
Para entornos con polvo combustible, el NEC especifica ubicaciones de Clase II, que a su vez se dividen en División 1 (donde es probable que haya polvo peligroso durante el funcionamiento normal) y División 2 (donde solo puede estar presente en condiciones anormales). La selección e instalación adecuadas de equipos eléctricos certificados para estas clasificaciones son fundamentales para reducir los riesgos de ignición.
3. Directiva ATEX (Unión Europea)
La directiva ATEX (2014/34/UE) establece requisitos de seguridad estrictos para los equipos utilizados en atmósferas con polvo explosivo en toda la Unión Europea. Esta directiva se distingue por su enfoque integral, ya que no solo se aplica a los equipos eléctricos, sino también a los componentes mecánicos, como las válvulas con piezas móviles, garantizando que cumplan con las normas de protección contra la ignición del polvo.
El sistema ATEX divide las áreas con polvo peligroso en tres zonas —20, 21 y 22— según la frecuencia y la duración de la presencia de polvo explosivo. Cada zona requiere niveles específicos de protección y cumplimiento. Los fabricantes deben asegurarse de que los equipos utilizados en estas zonas cumplan con las normas de seguridad requeridas para prevenir accidentes y mantener la seguridad operativa.
Vortex cumple con las normas internacionales
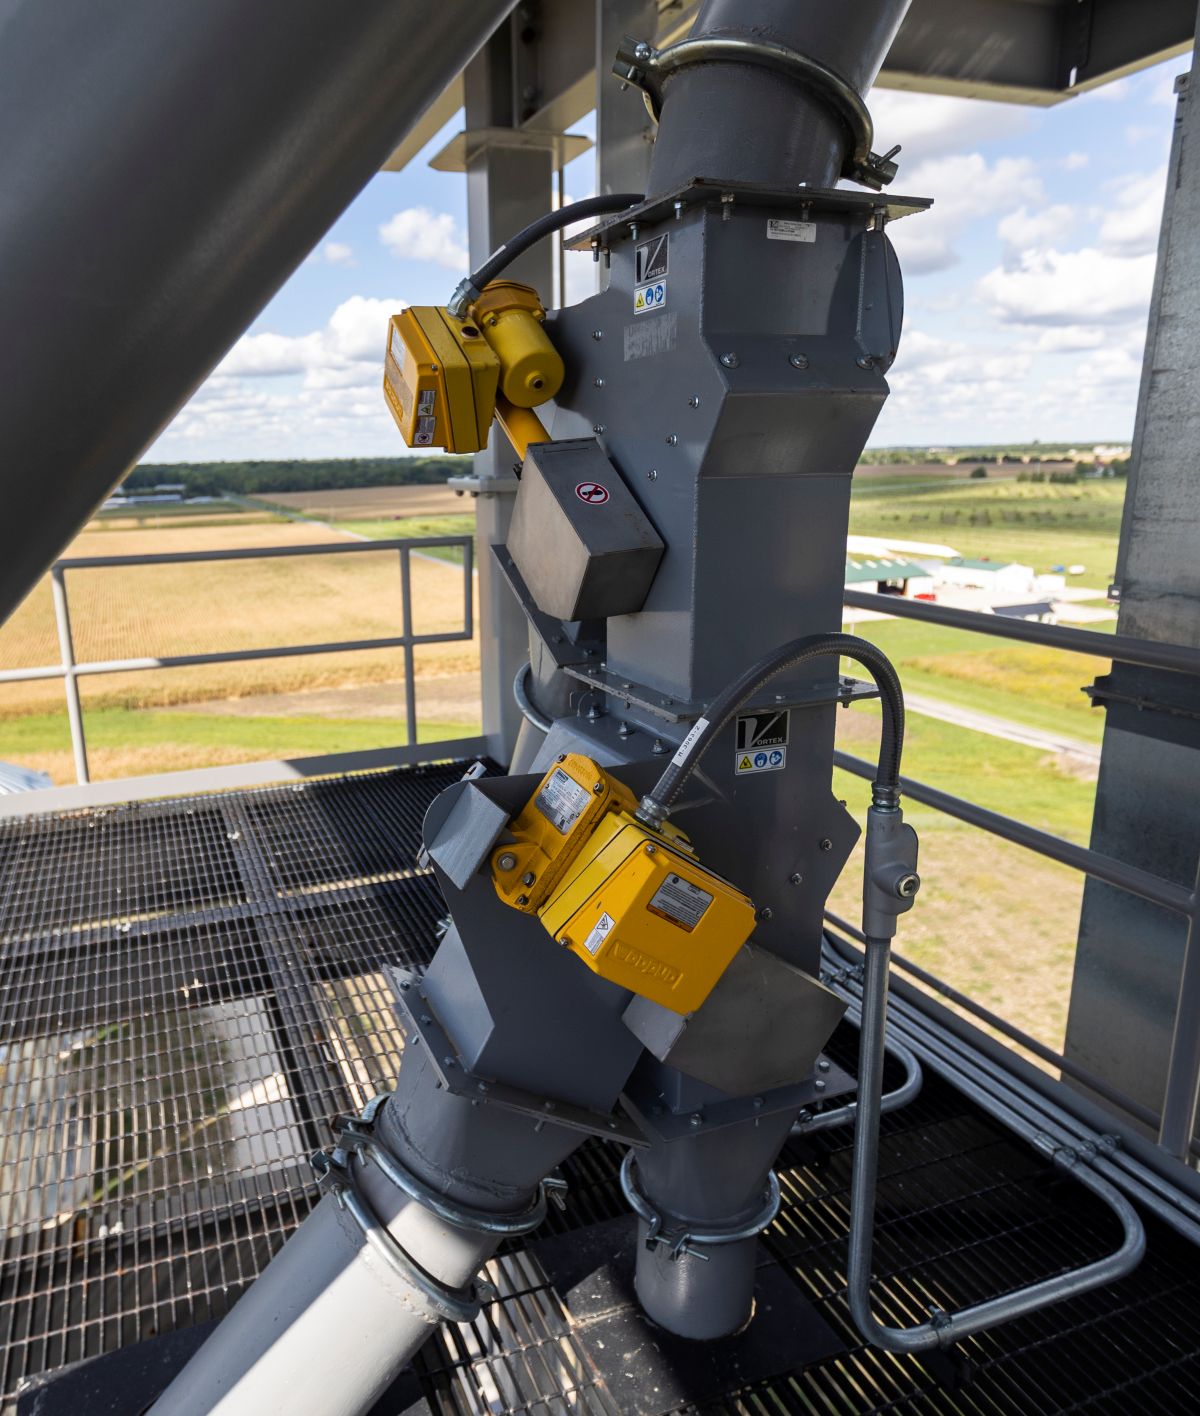
Como líder mundial en equipos para el manejo de materiales a granel secos, Vortex Global da prioridad a la seguridad mediante el diseño de equipos a prueba de polvo capaces de cumplir con los más altos estándares internacionales. Sus equipos pueden diseñarse para su uso en las zonas ATEX 20, 21 y 22, y pueden equiparse con controles que cumplen con diversos requisitos del Código Nacional de Electricidad (NEC), lo que garantiza el cumplimiento integral de las normas de seguridad tanto de Estados Unidos como de Europa.
El enfoque innovador de Vortex incluye opciones de equipos que utilizan materiales avanzados y técnicas de ingeniería para minimizar los riesgos de ignición, al tiempo que mantienen la máxima eficiencia operativa. Al cumplir con las normas NEC y ATEX, Vortex ayuda a las industrias a manejar de manera segura los materiales combustibles, brindando soluciones confiables para entornos peligrosos. Este compromiso con la seguridad y el cumplimiento normativo convierte a Vortex en un socio de confianza para las industrias de todo el mundo.
Estrategias para prevenir explosiones de polvo
Para prevenir las explosiones de polvo se requiere un enfoque integral, que combine la modernización de los equipos con políticas en el lugar de trabajo. A continuación se presentan medidas concretas que las empresas pueden adoptar para reducir los riesgos de manera efectiva.
1. Realizar un análisis de riesgos relacionados con el polvo
Realice una evaluación exhaustiva para identificar los puntos vulnerables a las explosiones de polvo. Estas son las áreas clave que se deben examinar durante este análisis:
- Identifica los materiales que tienen propiedades combustibles.
- Identifica las áreas propensas a la acumulación de polvo, incluyendo los espacios ocultos.
- Asegúrate de que haya una contención adecuada para los procesos que generan polvo en el aire.
- Evalúa las posibles fuentes de ignición en las instalaciones.
- Evaluar la capacidad de los sistemas de ventilación para controlar la dispersión del polvo.
2. Invertir en sistemas de captación de polvo
Complementa los componentes a prueba de polvo con un sistema eficiente de recolección de polvo. Los separadores ciclónicos, los filtros de mangas o los precipitadores electrostáticos reducen de manera efectiva las partículas en suspensión en el aire en las instalaciones de fabricación.
3. Actualizar los sistemas de válvulas
Considera la posibilidad de reemplazar los equipos obsoletos por modelos diseñados para ser herméticos al polvo y a la atmósfera. Opta por sistemas inteligentes que ofrezcan monitoreo remoto e información sobre el estado de los equipos.
4. Implementar programas de mantenimiento periódico
Inspeccione y limpie con frecuencia las superficies, los equipos y los sistemas de recolección. Un mantenimiento adecuado evita la acumulación de polvo y garantiza un funcionamiento constante de las válvulas.
Dando forma al futuro de la seguridad contra el polvo
Las explosiones de polvo siguen siendo un desafío constante para las industrias de todo el mundo, pero los avances en los sistemas y equipos de control de polvo traen consigo un progreso enorme. Al dar prioridad a las innovaciones en los equipos y cumplir con las normas internacionales de seguridad, las empresas pueden mitigar los riesgos devastadores asociados con el polvo fugitivo.
Ya sea que estés modernizando una planta existente o construyendo una nueva instalación, los componentes a prueba de polvo de Vortex te brindan tranquilidad. No solo son confiables, sino que están diseñados pensando ante todo en la seguridad, lo que te permite adelantarte a los riesgos y a los desafíos de la industria.
Por qué Vortex es tu socio de confianza para soluciones a prueba de polvo
Cuando se trata de garantizar la seguridad en el lugar de trabajo y la confiabilidad operativa, Vortex es la marca de referencia para los procesadores de productos a granel secos de todo el mundo. Estas son las razones:
- Experiencia inigualable: Con décadas de experiencia en la industria, Vortex ofrece diseños personalizados que se adaptan a las diferentes características de los materiales a granel. Contamos con una amplia gama de compuertas deslizantes, válvulas desviadoras, soluciones de carga, sistemas de transporte aireado, válvulas de iris y trampas de cabello de ángel, además de un equipo completo de ingenieros internos que ofrecen opciones totalmente personalizadas para adaptarse a su aplicación.
- Certificaciones integrales: Los equipos y controles de Vortex pueden diseñarse para cumplir con las normas ATEX, IECEx y NEC, lo que garantiza el cumplimiento de los requisitos en todos los mercados internacionales.
- Rendimiento comprobado: Desde la producción de alimentos hasta la minería, los equipos Vortex se destacan en aplicaciones exigentes y ofrecen una durabilidad y eficiencia excepcionales.
Protege tus instalaciones, a tus empleados y el medio ambiente. Ponte en contacto hoy mismo con un especialista de Vortex para encontrar la solución de equipo adecuada para tus operaciones.